SIX SIGMA Tools: Die 10 wichtigsten Werkzeuge und wann Sie welches einsetzen
Autor: Daniel CasparVeröffentlicht am 23. Oktober 2026
Lesezeit: ca. 20 Minuten | Q-Learning Magazin
Kurz gesagt: SIX SIGMA Tools sind Werkzeuge, mit denen Teams Probleme priorisieren, Ursachen mit Daten belegen und Prozesse dauerhaft absichern. Zu den zehn wichtigsten zählen Pareto-Diagramm, Ishikawa-Diagramm, 5-Why-Analyse, Histogramm, Boxplot, Streudiagramm, FMEA, Messsystemanalyse (MSA), Regelkarte (SPC) sowie die Prozessfähigkeitsindizes Cp und Cpk. In vielen Verbesserungsprojekten beginnt die Lösungssuche mit einer Vermutung: Die Maschine sei schuld. Oder die Spätschicht. Oder der neue Lieferant. Umgesetzt wird am Ende oft die Maßnahme, die am überzeugendsten vertreten wurde, und wenige Wochen später ist das Problem zurück. SIX SIGMA setzt genau hier an. Die Methode ersetzt Annahmen durch Daten: Jede vermutete Ursache wird geprüft, bevor in eine Lösung investiert wird. Entscheidend ist, die passenden Werkzeuge zur richtigen Frage und in der richtigen Reihenfolge einzusetzen.
In diesem Artikel erfahren Sie
- was SIX SIGMA Tools sind und welche Rolle sie im DMAIC-Zyklus spielen,
- wie die zehn wichtigsten Werkzeuge funktionieren, jeweils mit Leitfrage und Praxisbeispiel,
- welches Tool zu welcher Fragestellung passt (Entscheidungstabelle),
- warum die Reihenfolge MSA → Regelkarte → Cp/Cpk entscheidend ist,
- welche typischen Fehler Sie vermeiden sollten, mit Do's & Don'ts und Checkliste,
- wie die Werkzeuge in Industrie, Verwaltung, Gesundheitswesen, IT und Logistik eingesetzt werden.
Was sind SIX SIGMA Tools?
Welche Rolle spielen die Tools im DMAIC-Zyklus?
Welche SIX SIGMA Tools gibt es? Die 10 wichtigsten im Überblick
| Werkzeug | Leitfrage | Ergebnis | Typische DMAIC-Phase |
|---|---|---|---|
| Pareto-Diagramm | Welches Problem zuerst? | Rangfolge der Fehlerarten oder Ursachen | Define, Analyze |
| Ishikawa-Diagramm | Wo könnte die Ursache liegen? | Strukturierte Sammlung möglicher Ursachen (6M) | Analyze |
| 5-Why-Analyse | Was steckt hinter dem Symptom? | Ursachenkette bis zur Grundursache | Analyze |
| Histogramm | Wie verteilen sich die Messwerte? | Form, Lage und Breite der Verteilung | Measure, Analyze |
| Boxplot | Wo streut es stärker? | Vergleich von Lage, Streuung und Ausreißern mehrerer Gruppen | Measure, Analyze |
| Streudiagramm | Hängen zwei Größen zusammen? | Hinweis auf eine Korrelation zwischen Einfluss- und Zielgröße | Analyze |
| FMEA | Welche Risiken drohen und welche zuerst? | Maßnahmen, priorisiert nach Handlungsbedarf (Aufgabenpriorität) | Analyze, Improve |
| MSA / Gage R&R | Kann ich meinen Messwerten trauen? | Anteil der Messsystemstreuung (%GRR) | Measure |
| Regelkarte (SPC) | Läuft der Prozess stabil? | Signal bei ungewöhnlichen Abweichungen | Measure, Control |
| Cp / Cpk | Hält der Prozess die Toleranz ein? | Kennzahl für die Prozessfähigkeit | Measure, Control |
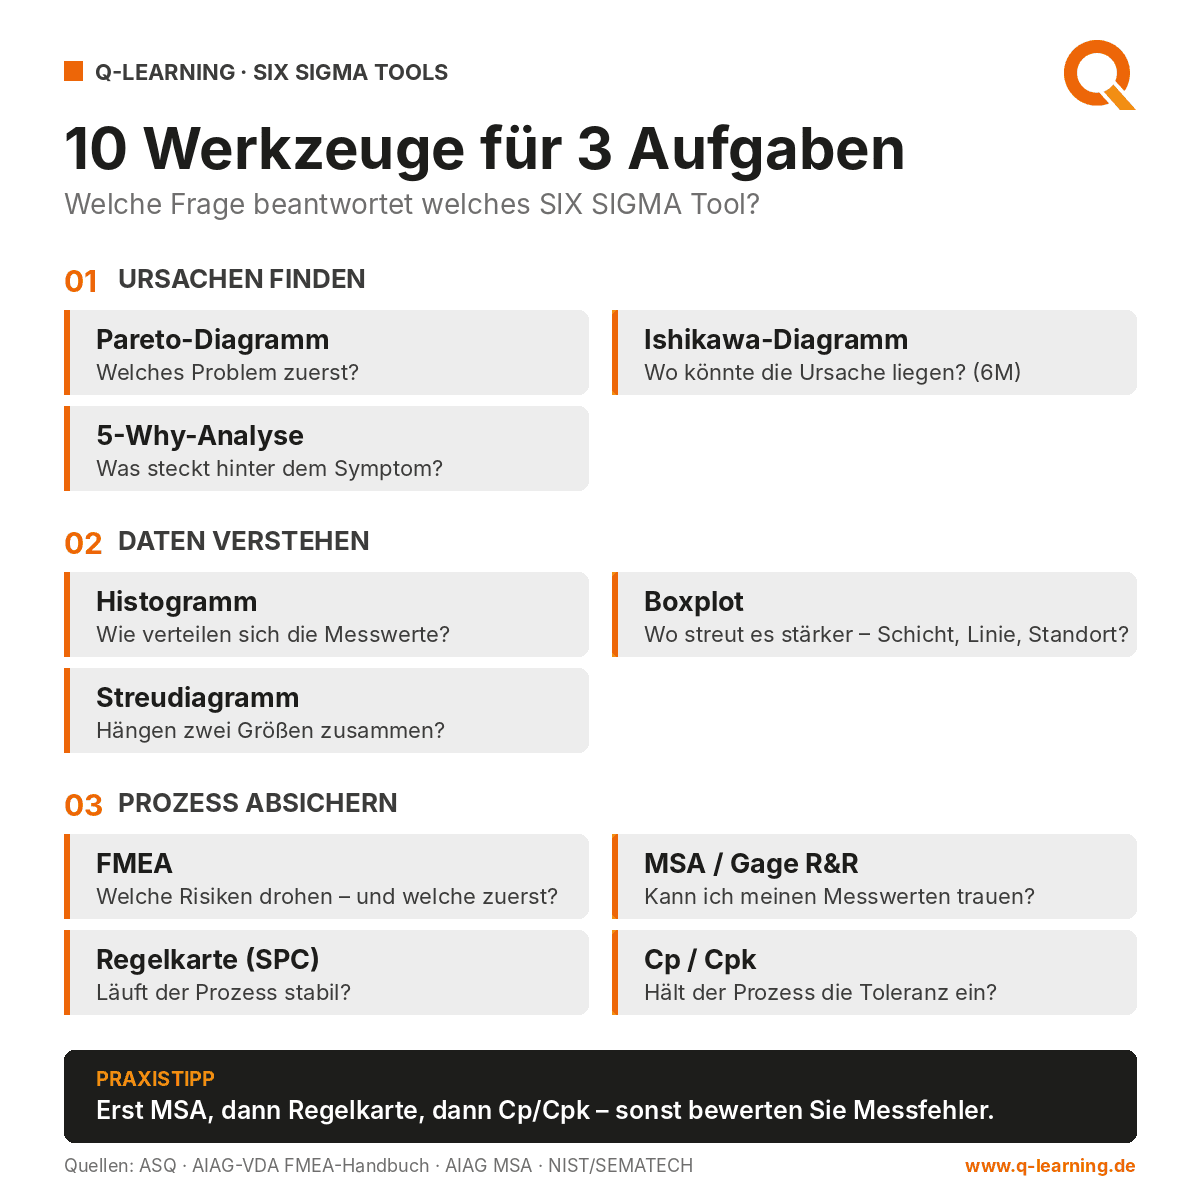
Abbildung 1: 10 SIX SIGMA Tools für 3 Aufgaben. Quelle: Q-Learning
Ursachen finden: Pareto, Ishikawa und 5-Why
Was ist ein Pareto-Diagramm?
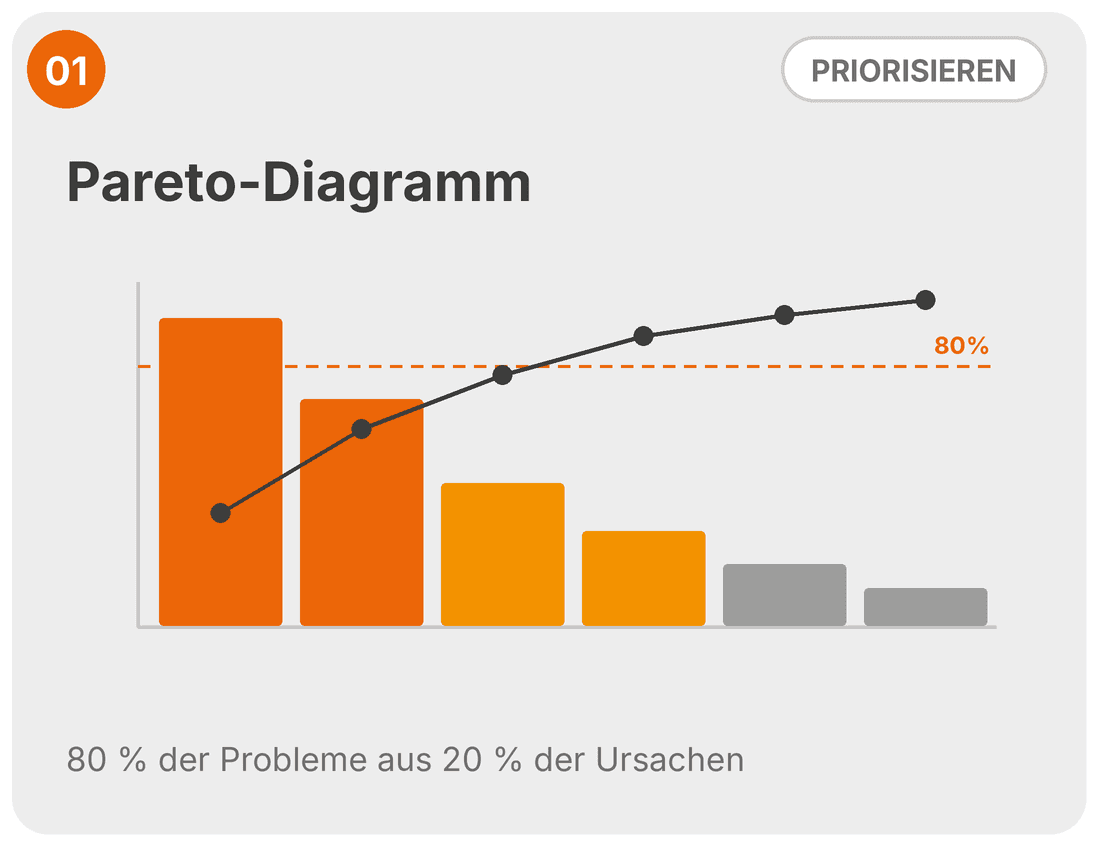
Abbildung 2: Pareto-Diagramm: die wenigen wichtigen Ursachen zuerst. Quelle: Q-Learning
Grundlage ist das Pareto-Prinzip, benannt nach dem Ökonomen Vilfredo Pareto und von Joseph M. Juran auf das Qualitätsmanagement übertragen: Häufig verursachen rund 20 Prozent der Einflussgrößen etwa 80 Prozent der Wirkung. Die 80/20-Verteilung ist eine Faustregel, kein Naturgesetz. Das Diagramm zeigt, wie die Verteilung in den eigenen Daten tatsächlich aussieht. Wie Sie es Schritt für Schritt erstellen, zeigt der Beitrag Das Pareto-Diagramm im SIX SIGMA Projekt. Praxisbeispiel: Eine Reklamationsauswertung zeigt zehn Fehlerarten. Die beiden häufigsten machen zusammen rund 75 Prozent aller Reklamationen aus. Das Projektteam konzentriert sich zuerst auf diese beiden, statt alle zehn gleichzeitig anzugehen. Tipp: Behandeln Sie ein Problem nach dem anderen. Wer mehrere Fehlerarten in einem Projekt vermischt, kann Einflussgrößen später kaum noch eindeutig zuordnen. Ein Ishikawa-Diagramm (auch Fischgräten- oder Ursache-Wirkungs-Diagramm) sortiert alle denkbaren Ursachen eines Problems nach Kategorien. Das Problem steht am Kopf des Fisches, die Ursachenkategorien bilden die Gräten.
Was ist ein Ishikawa-Diagramm?
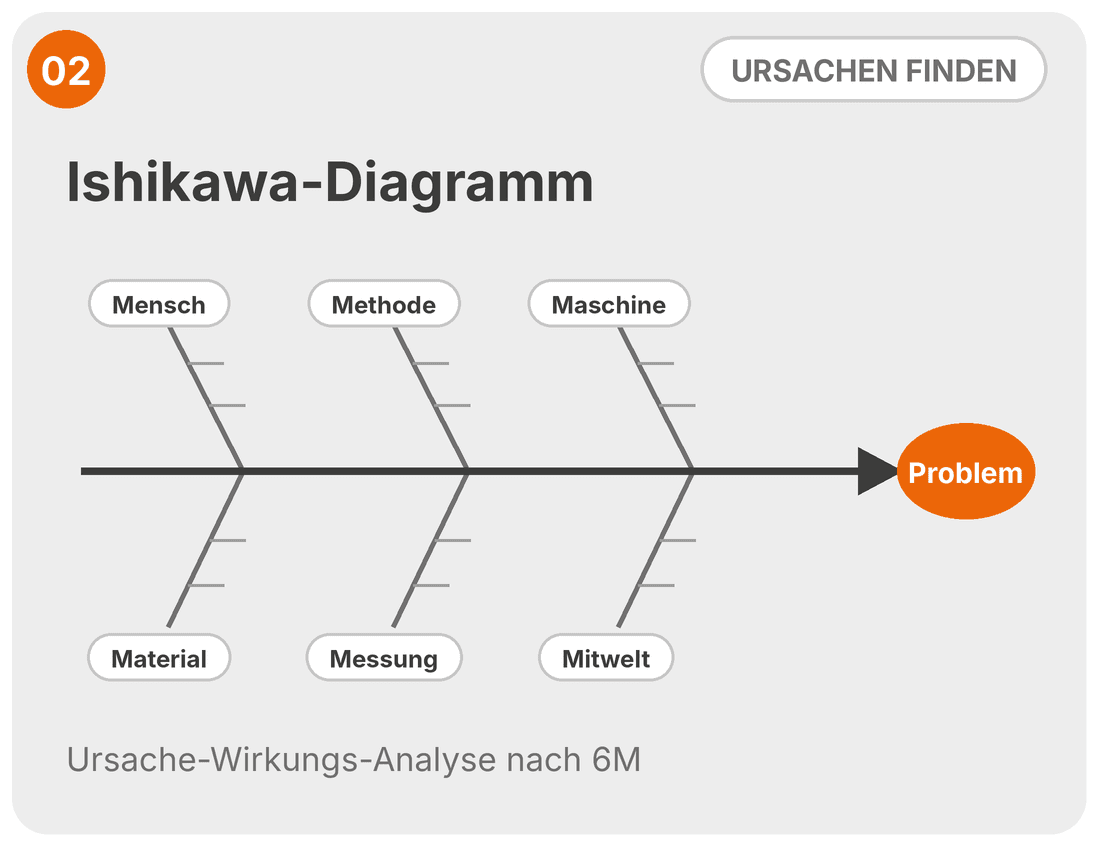
Abbildung 3: Ishikawa-Diagramm nach den 6M. Quelle: Q-Learning
Bewährt hat sich die Gliederung nach den 6M: Mensch, Methode, Maschine, Material, Messung und Mitwelt (Umgebung). Die Kategorien sorgen dafür, dass das Team nicht nur über die naheliegendste Ursache spricht. Wichtig: Das Ishikawa-Diagramm liefert Hypothesen, keine Beweise. Welche der gesammelten Ursachen tatsächlich wirkt, wird anschließend mit Daten geprüft, zum Beispiel mit Boxplot oder Streudiagramm. Ein Anwendungsbeispiel zeigt das Video zur Ishikawa-Methode. Bei der 5-Why-Analyse fragt das Team, ähnlich wie ein neugieriges Kind, so lange „Warum?“, bis die zugrunde liegende Ursache eines Problems sichtbar wird. Die Zahl fünf ist ein Richtwert: Manchmal reichen drei Fragen, manchmal braucht es mehr.
Wie funktioniert die 5-Why-Analyse?
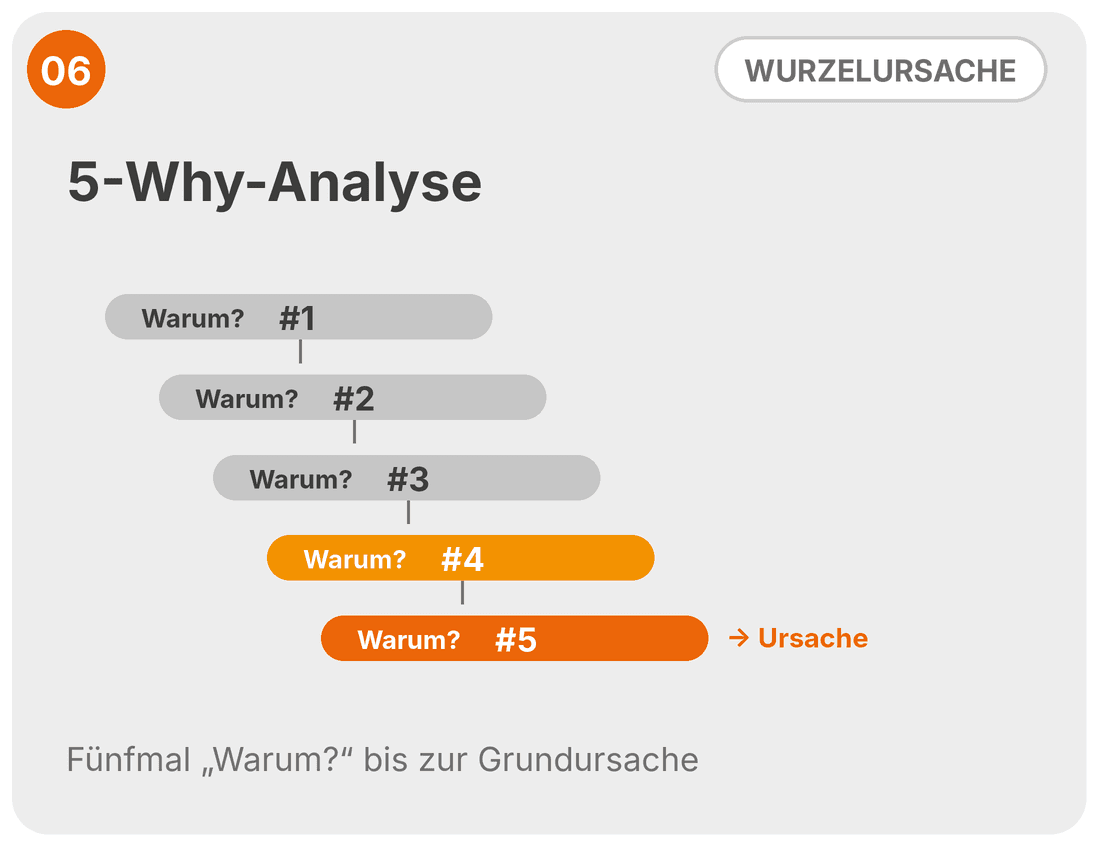
Abbildung 4: 5-Why-Analyse: fünfmal „Warum?“ bis zur Grundursache. Quelle: Q-Learning
Die Methode stammt aus dem Umfeld von Toyota. Taiichi Ohno, der Architekt des Toyota-Produktionssystems, beschrieb das wiederholte Fragen nach dem Warum als Grundlage des wissenschaftlichen Vorgehens bei Toyota. Praxisbeispiel aus der Verwaltung: Rechnungen werden zu spät bezahlt.
- Warum? Die Freigabe dauert zu lange.
- Warum? Rechnungen liegen tagelang bei der falschen Kostenstelle.
- Warum? Die Kostenstelle wird im Posteingang manuell zugeordnet.
- Warum? Auf vielen Rechnungen fehlt die Bestellnummer.
- Warum? Lieferant:innen werden bei der Bestellung nicht aufgefordert, sie anzugeben.
Daten verstehen: Histogramm, Boxplot und Streudiagramm
Was zeigt ein Histogramm?
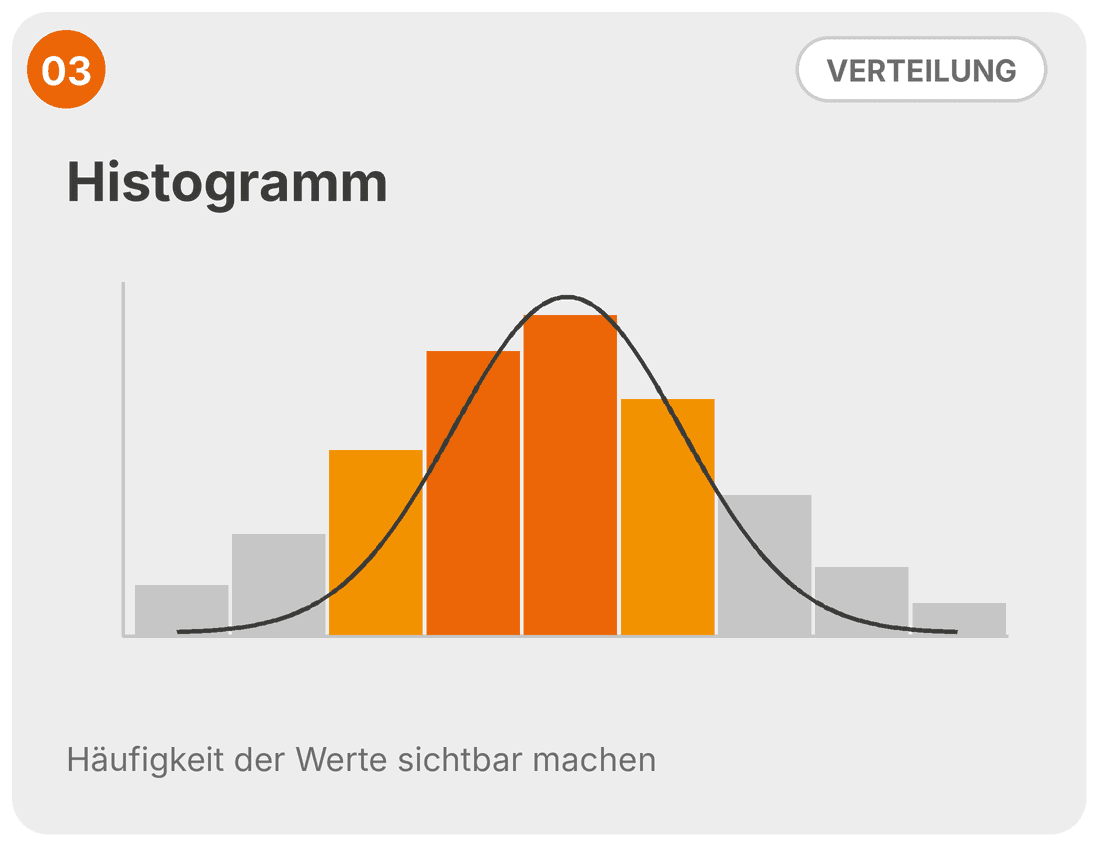
Abbildung 5: Histogramm: Häufigkeit der Messwerte sichtbar machen. Quelle: Q-Learning
So werden Muster sichtbar, die der Mittelwert verschleiert: Eine zweigipflige Verteilung deutet etwa auf zwei unterschiedliche Maschinen, Schichten oder Materialchargen hin. Ein abgeschnittener Rand kann ein Hinweis auf aussortierte Teile sein. Werden zusätzlich die Spezifikationsgrenzen (Toleranzgrenzen) eingezeichnet, ist sofort erkennbar, ob und wo der Prozess die Anforderungen verfehlt. Ein Boxplot fasst eine Datenreihe mit wenigen Kennwerten zusammen. Die Box reicht vom unteren bis zum oberen Quartil und umfasst damit die mittleren 50 Prozent der Werte; die Linie in der Box ist der Median. Die Linien (Whisker) reichen in der gängigen Darstellung bis zum äußersten Wert, der höchstens das 1,5-Fache des Interquartilsabstands (Höhe der Box) von der Box entfernt liegt. Werte jenseits davon werden als einzelne Punkte markiert und gelten als mögliche Ausreißer.
Wofür nutzt man einen Boxplot?
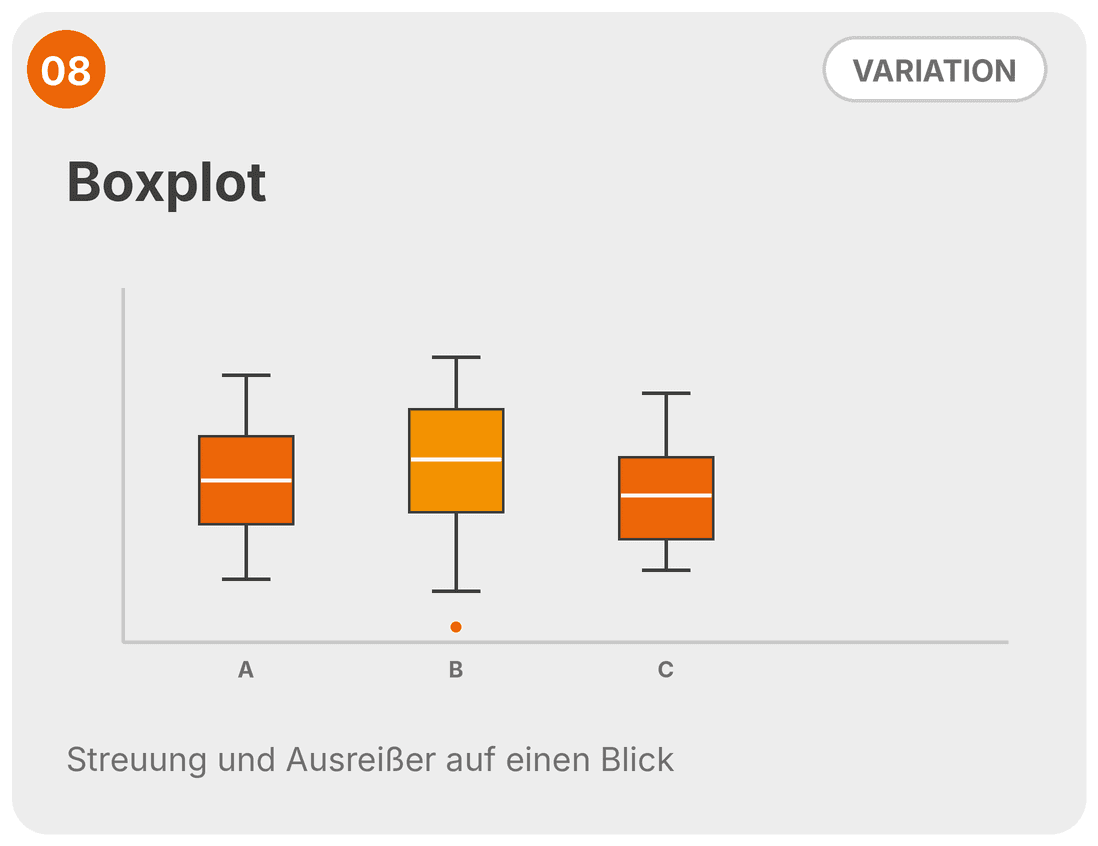
Abbildung 6: Boxplot: Streuung und Ausreißer mehrerer Gruppen auf einen Blick. Quelle: Q-Learning
Seine Stärke ist der Vergleich: Mehrere Boxplots nebeneinander zeigen auf einen Blick, ob sich Schichten, Maschinen, Standorte oder Lieferanten in Lage und Streuung unterscheiden. Praxisbeispiel: Die Bearbeitungszeit von Service-Tickets wird nach Teams getrennt dargestellt. Der Median ist überall ähnlich, doch ein Team streut deutlich stärker. Das ist ein Ansatzpunkt für eine gezielte Ursachenanalyse. Ein Streudiagramm stellt zwei Messgrößen als Punktwolke gegeneinander dar, etwa Ofentemperatur und Fehlerrate. Liegen die Punkte entlang einer gedachten Linie, deutet das auf einen linearen Zusammenhang (Korrelation) hin. Auch gekrümmte Muster können einen Zusammenhang zeigen, den der Korrelationskoeffizient nicht erfasst.
Was zeigt ein Streudiagramm?
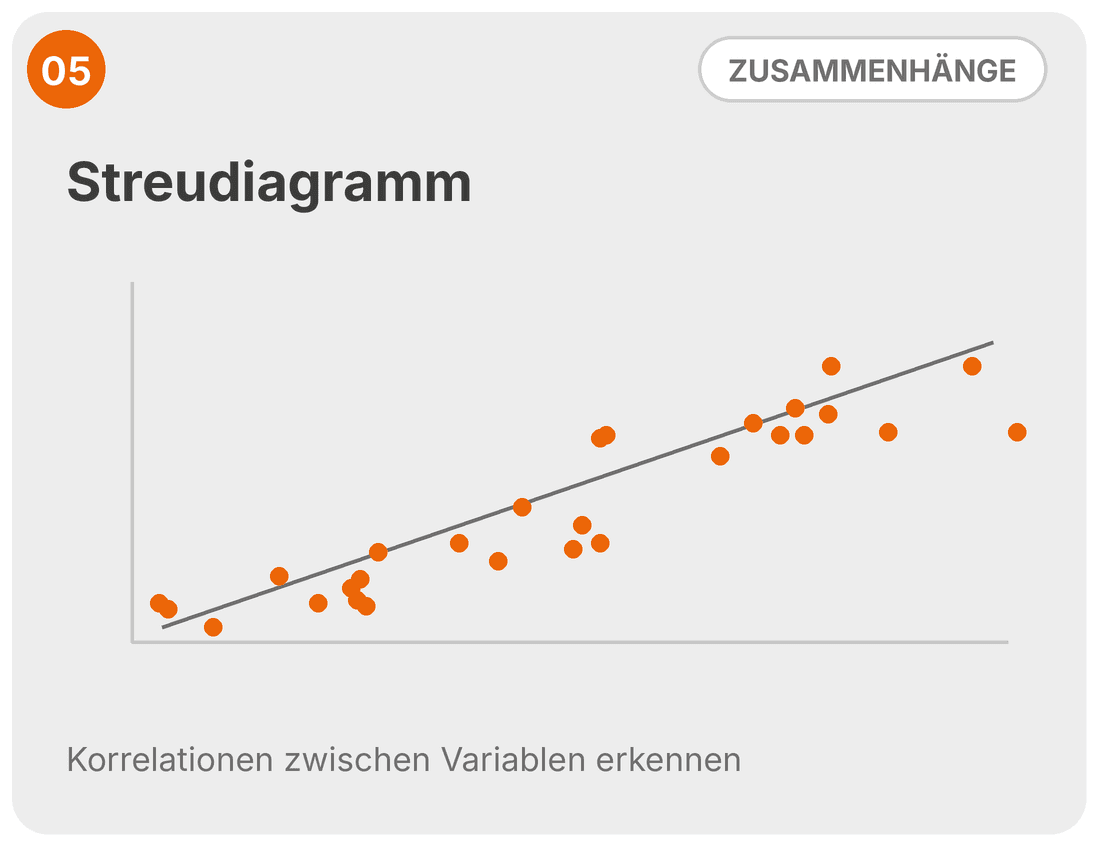
Abbildung 7: Streudiagramm: Korrelation zwischen zwei Variablen. Quelle: Q-Learning
Eine Korrelation ist noch kein Beweis für Ursache und Wirkung, denn beide Größen können von einem dritten Faktor abhängen. Auch eine Regressionsanalyse beschreibt und quantifiziert den Zusammenhang nur, sie beweist keine Ursache. Den Nachweis, dass eine Einflussgröße tatsächlich wirkt, liefert erst ein gezielter Versuch, in dem diese Größe bewusst verändert wird, etwa mit statistischer Versuchsplanung (Design of Experiments, DoE).
Prozess absichern: FMEA, MSA, Regelkarte und Cp/Cpk
Was ist eine FMEA?
| Kriterium | Risikoprioritätszahl (RPZ) | Aufgabenpriorität (AP) |
|---|---|---|
| Berechnung | B × A × E (Wert von 1 bis 1.000) | Eine Tabelle ordnet jede Kombination aus B, A und E einer Stufe zu |
| Gewichtung | Alle drei Faktoren gleich gewichtet | Bedeutung vor Auftreten vor Entdeckung |
| Ergebnis | Zahl, oft mit starrem Grenzwert | hoch, mittel, niedrig (im Formblatt H, M, L) |
| Bewertung | Gleiche RPZ kann sehr unterschiedliche Risiken beschreiben | Schwere Fehlerfolgen werden nicht „herausgerechnet“ |
| Grundlage | AIAG FMEA 4. Auflage, VDA Band 4 (bisherige Praxis) | AIAG & VDA FMEA-Handbuch, 1. Auflage 2019 |
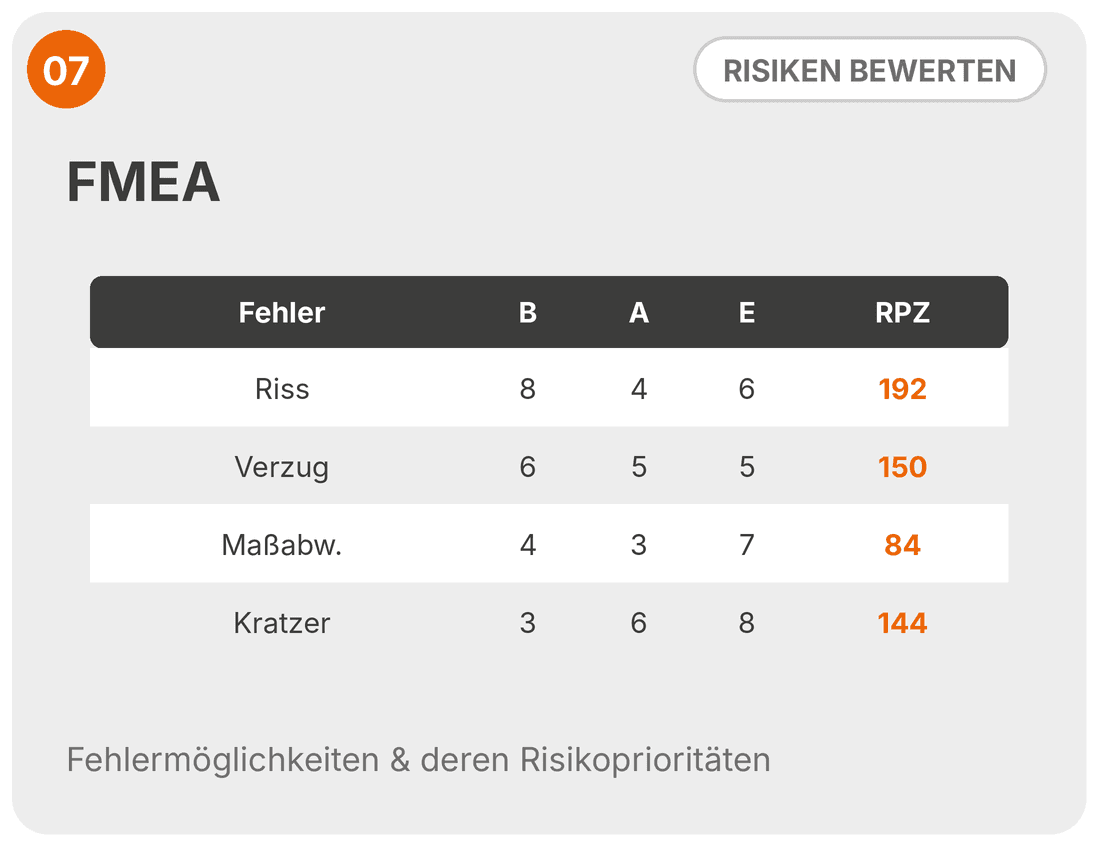
Abbildung 8: Klassische FMEA-Bewertung mit RPZ. Der Kratzer (B = 3) erreicht mit 144 fast dieselbe RPZ wie der Verzug (B = 6). Genau diese Schwäche behebt die Aufgabenpriorität. Quelle: Q-Learning
Was ist eine Messsystemanalyse (MSA)?
| %GRR | Bewertung nach AIAG-MSA-Referenzhandbuch | Konsequenz für die Praxis |
|---|---|---|
| unter 10 % | In der Regel akzeptabel | Messsystem kann für Analysen und Prozessbewertung genutzt werden |
| 10 bis 30 % | Unter Umständen akzeptabel, abhängig von Anwendung, Kosten des Messmittels und Risiko | Einsatz begründen und mit dem Kunden abstimmen |
| über 30 % | Nicht akzeptabel | Messsystem verbessern, bevor Prozessdaten bewertet werden |
Was ist eine Regelkarte (SPC)?
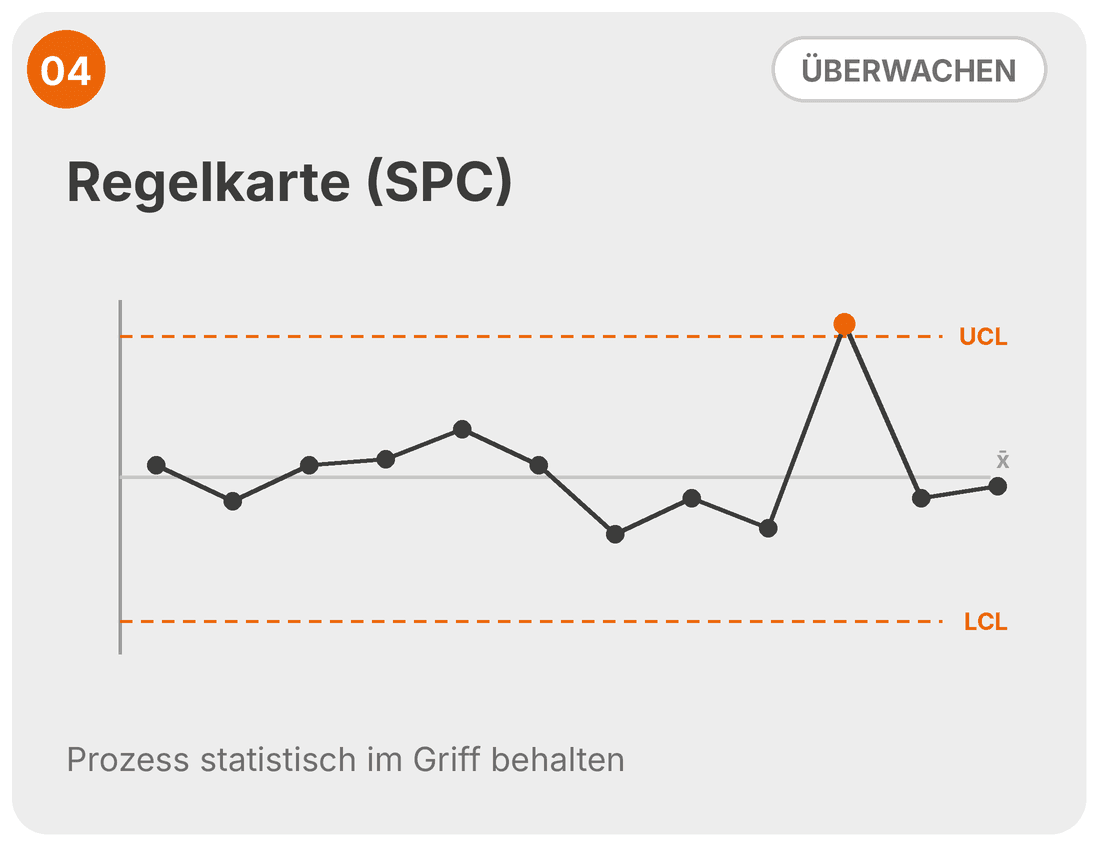
Abbildung 9: Regelkarte (SPC): Ein Punkt oberhalb der oberen Eingriffsgrenze (UCL) signalisiert eine besondere Ursache. Quelle: Q-Learning
Sie ist das zentrale Werkzeug der Statistischen Prozessregelung (Statistical Process Control, SPC). Punkte außerhalb der Eingriffsgrenzen oder auffällige Muster (etwa eine lange Folge von Punkten auf derselben Seite der Mittellinie) signalisieren eine besondere Ursache, die untersucht werden sollte. So erkennt die Regelkarte Abweichungen, bevor Ausschuss entsteht, vorausgesetzt, jemand reagiert auf die Signale. Ein häufiger Fehler ist dabei, Eingriffsgrenzen mit Toleranzgrenzen zu verwechseln.
Tabelle 4: Eingriffsgrenzen und Spezifikationsgrenzen im Vergleich. Quellen: NIST/SEMATECH e-Handbook of Statistical Methods; Q-Learning Lehrbrief „Statistical Process Control (SPC)“ Cp und Cpk sind Prozessfähigkeitsindizes. Sie zeigen, ob ein Prozess die vorgegebenen Spezifikationsgrenzen dauerhaft einhalten kann.
| Merkmal | Eingriffsgrenzen (Regelkarte) | Spezifikationsgrenzen (Toleranz) |
|---|---|---|
| Herkunft | Aus den Prozessdaten berechnet | Vom Kunden oder von der Konstruktion vorgegeben |
| Abkürzung | OEG / UEG (engl. UCL / LCL) | OSG / USG (engl. USL / LSL) |
| Aussage | Läuft der Prozess stabil? | Erfüllt das Ergebnis die Anforderung? |
| Werkzeug | Regelkarte (SPC) | Histogramm, Cp / Cpk |
Was sagen Cp und Cpk aus?
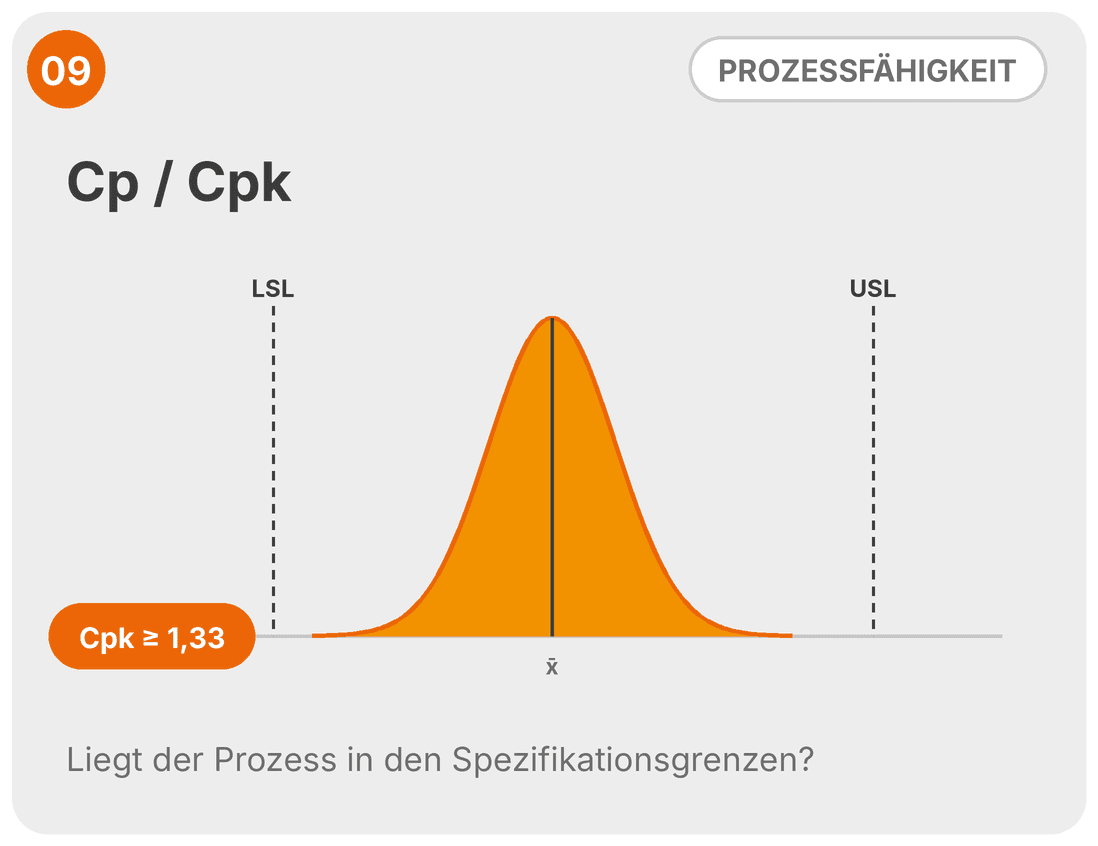
Abbildung 10: Cp / Cpk: Liegt der Prozess sicher innerhalb der Spezifikationsgrenzen? Quelle: Q-Learning
Cp vergleicht die Toleranzbreite mit der Prozessstreuung: Cp = (OSG − USG) / 6σ, wobei σ die Streuung innerhalb der Stichproben ist (kurzfristige Streuung). Wird stattdessen die Gesamtstreuung aller Werte verwendet, spricht man von den Prozessleistungsindizes Pp und Ppk. Er bewertet nur die Streuung, nicht die Lage. Cpk berücksichtigt zusätzlich, wie weit der Prozessmittelwert von der näheren Spezifikationsgrenze entfernt ist. Deshalb ist Cpk nie größer als Cp; sind beide gleich, liegt der Prozess genau mittig. In der Automobilindustrie gilt für die laufende Serie häufig Cpk ≥ 1,33 als Mindestwert. Für die vorläufige Prozessfähigkeit vor der Serienfreigabe (PPAP) wird üblicherweise Ppk ≥ 1,67 verlangt. Einzelne Kund:innen und Branchen fordern höhere Werte; maßgeblich ist die jeweilige Kundenvorgabe. Zwei Voraussetzungen werden oft übersehen: Der Prozess muss stabil sein (Regelkarte) und das Messsystem fähig (MSA). Zudem braucht eine belastbare Fähigkeitsuntersuchung genügend Daten: Das NIST/SEMATECH-Handbuch nennt rund 50 unabhängige Werte als Untergrenze und empfiehlt in der Regel 100 oder mehr. Wie sich Prozessfähigkeit anschaulich erklären lässt, zeigt der Beitrag Cäsar, Paula und die Prozessfähigkeit.
In welcher Reihenfolge setzt man SIX SIGMA Tools ein?
- Vorhandene Daten sichten und Problem priorisieren (Define): Mit Regelkarte oder Verlaufsauswertung aus dem Fertigungs- bzw. Qualitätssystem klären, seit wann sich etwas verändert hat; mit dem Pareto-Diagramm das Problem mit der größten Wirkung auswählen.
- Messsystem prüfen (Measure): Per MSA sicherstellen, dass die Daten belastbar sind.
- Ausgangslage erfassen (Measure): Mit Histogramm und Regelkarte Verteilung und Stabilität dokumentieren; Cp/Cpk als Basiswert ermitteln, sobald der Prozess stabil ist.
- Ursachen sammeln (Analyze): Mit Ishikawa-Diagramm und 5-Why-Analyse Hypothesen aufstellen.
- Ursachen belegen (Analyze): Die Hypothesen mit Boxplot und Streudiagramm an Daten prüfen.
- Lösung absichern (Improve): Mit der FMEA die Risiken der neuen Lösung bewerten, bevor sie eingeführt wird.
- Ergebnis halten (Control): Mit Regelkarte und Cp/Cpk nachweisen, dass die Verbesserung stabil bleibt.
Welches SIX SIGMA Tool passt zu welcher Frage?
| Ihre Frage | Passendes Tool | Benötigte Daten |
|---|---|---|
| Hat sich im Prozess etwas verändert? | Regelkarte (SPC) | Laufende Messwerte in zeitlicher Reihenfolge |
| Es gibt viele Fehlerarten: Wo fangen wir an? | Pareto-Diagramm | Häufigkeiten oder Kosten je Fehlerart |
| Können wir unseren Messwerten trauen? | MSA / Gage R&R | Wiederholte Messungen gleicher Teile durch mehrere Prüfer:innen |
| Liegt der Prozess innerhalb der Toleranz? | Histogramm, Cp / Cpk | Stetige Messwerte, Spezifikationsgrenzen |
| Unterscheiden sich Schichten, Linien oder Standorte? | Boxplot | Messwerte, nach Gruppen getrennt erfasst |
| Das Team hat viele Vermutungen: Wie ordnen wir sie? | Ishikawa-Diagramm | Wissen des Teams, Prozessbeobachtung |
| Wir sehen ein Symptom: Was steckt dahinter? | 5-Why-Analyse | Prozesskenntnis, Fakten vor Ort |
| Beeinflusst Größe X das Ergebnis Y? | Streudiagramm | Wertepaare von X und Y |
| Was kann bei einem neuen Prozess schiefgehen? | FMEA | Prozessablauf, Erfahrungswissen, Fehlerhistorie |
Praxisbeispiele: SIX SIGMA Tools in verschiedenen Branchen
| Branche | Typisches Problem | Sinnvolle Tool-Kombination |
|---|---|---|
| Industrie | Maßabweichungen an einem Drehteil | MSA → Regelkarte → Cp / Cpk → Ishikawa |
| Verwaltung | Lange Durchlaufzeit bei Anträgen | Pareto (Liegegründe) → 5-Why → Boxplot (nach Team) |
| Gesundheitswesen | Wartezeiten in der Notaufnahme | Histogramm (Wartezeiten) → Boxplot (nach Uhrzeit) → Ishikawa |
| IT | Hohe Fehlerquote bei Software-Releases | Pareto (Fehlerkategorien) → FMEA → Regelkarte (Fehler je Release) |
| Logistik & Handel | Kommissionierfehler im Lager | Pareto (Fehlerarten) → Streudiagramm (Auslastung vs. Fehler) → 5-Why |
| Dienstleistung | Schwankende Bearbeitungszeit im Kundenservice | Boxplot (nach Team) → Histogramm → Regelkarte |
Do's & Don'ts beim Einsatz von SIX SIGMA Tools
| Do | Don't |
|---|---|
| Das Werkzeug nach der Frage wählen | Ein Tool einsetzen, nur weil es im Methodenkoffer liegt |
| Vor jeder Analyse das Messsystem prüfen | Messwerte ungeprüft als Wahrheit behandeln |
| Ishikawa-Hypothesen mit Daten belegen | Die erste plausible Ursache als bewiesen ansehen |
| Eingriffs- und Toleranzgrenzen klar unterscheidbar darstellen und nur auf Eingriffsgrenzen reagieren | Toleranzgrenzen in Mittelwertkarten eintragen oder als Eingriffsgrenzen behandeln |
| Cp / Cpk nur für stabile Prozesse berechnen | Fähigkeitswerte aus wenigen, instabilen Daten ableiten |
| Bei Korrelationen nach der Ursache fragen | Aus einem Streudiagramm Kausalität ableiten |
| Die FMEA als lebendes Dokument pflegen | Die FMEA einmalig für das Audit ausfüllen |
Checkliste: Sind Ihre Daten bereit für die Analyse?
- ☐ Die Fragestellung ist klar formuliert: ein Problem pro Projekt.
- ☐ Die Datenquelle ist bekannt und dokumentiert: wer, wann und wie gemessen hat.
- ☐ Das Messsystem wurde per MSA geprüft und erfüllt die Anforderungen.
- ☐ Die Daten liegen in zeitlicher Reihenfolge vor.
- ☐ Gruppierungsmerkmale wie Schicht, Maschine oder Standort sind miterfasst.
- ☐ Die Spezifikationsgrenzen sind bekannt und aktuell.
- ☐ Die Stichprobe ist groß genug, für Cp / Cpk in der Regel 100 Werte oder mehr.
Fazit: Die richtige Frage entscheidet über das richtige Tool
FAQ: Häufige Fragen zu SIX SIGMA Tools
Welche SIX SIGMA Tools sollte man als Erstes lernen?
Was ist der Unterschied zwischen Cp und Cpk?
Welcher Cpk-Wert ist gut?
Ab wann ist ein Messsystem nach MSA akzeptabel?
Was ist der Unterschied zwischen Eingriffsgrenzen und Toleranzgrenzen?
Was ersetzt die RPZ in der FMEA?
Funktionieren SIX SIGMA Tools auch außerhalb der Produktion?
Braucht man Statistiksoftware für SIX SIGMA Tools?
Quellen und weiterführende Links
- ASQ: Seven Basic Quality Tools
- ISO 13053-1:2011: SIX SIGMA, Teil 1: DMAIC-Methodik
- NIST/SEMATECH e-Handbook of Statistical Methods: Process Capability
- Card, A. J. (2017): The problem with '5 whys'. BMJ Quality & Safety 26(8), 671-677
- ISO 13053-2:2011: SIX SIGMA, Teil 2: Werkzeuge und Techniken
- AIAG & VDA: FMEA-Handbuch, 1. Auflage 2019 (VDA QMC)
- AIAG: Measurement Systems Analysis (MSA), 4. Auflage 2010
- VDA Band 5: Mess- und Prüfprozesse. Eignung, Planung und Management (VDA QMC)
- Q-Learning: Magazin Das Pareto-Diagramm im SIX SIGMA Projekt
- Q-Learning: Podcast Die 7 Qualitätswerkzeuge
- Q-Learning: Video Statistical Process Control
- Q-Learning: Snack Korrelation und Kausalität
- Q-Learning: Magazin Wofür steht eigentlich SIX SIGMA?
Über den Autor
Daniel CasparTraining, Coaching, Kursentwicklung
Mit über 25 Jahren Erfahrung in Qualitäts-, Projekt- und Key Account Management bringt Daniel Caspar fundiertes Praxiswissen aus anspruchsvollen internationalen Umfeldern mit. Als ausgebildeter SIX SIGMA Black Belt und erfahrener Quality Engineer vermittelt er komplexe LEAN- und SIX SIGMA-Methoden sowie Automotive Core Tools praxisnah und direkt anwendbar. Seine Stärke liegt darin, anspruchsvolle QM- und Prozessanforderungen in verständliches, umsetzbares Wissen zu übersetzen – analytisch, klar strukturiert und stets mit Blick auf den konkreten Mehrwert für die Teilnehmenden.Qualifikationen
SIX SIGMA Black Belt
DESIGN FOR SIX SIGMA Black Belt
LEAN Master